 Jovian Labs
研磨断面のポロシティ解析
金属積層造形、鋳物、焼結部品、溶射コーティング向け。断面の顕微鏡画像をアップロードすると、95% 信頼区間と相対精度つきの面積ポロシティ、気孔サイズ分布、位置つきの最大気孔、球状気孔と融合不良気孔の割合、8 項目の品質チェック、PDF レポートが得られます。
汎用ツールの流用ではなく、ポロシティ専用設計
- 慎重なしきい値。大津のしきい値と材料のノイズ限界のうち低い方を採用し、低ポロシティ時に結晶粒のコントラストや研磨傷を気孔として数えません。しきい値を動かしたときに結果がどれだけ変わるかも報告します。
- 照明補正。光学顕微鏡の周辺減光を補正します。
- 埋込み樹脂を除外。巨大な気孔として数えません。
- 視野統計。定量金属組織学と同様に、平均、95% 信頼区間、相対精度 %RA、10% に必要な視野数を示します。
合成断面での精度
| 真のポロシティ | 計測値 | 検出気孔数 | 最大気孔 |
|---|---|---|---|
| 0.59% | 0.59% | 29 / 29 | 137.0 µm (真値 138.6) |
| 2.17% | 2.19% | 104 / 104 | 152.7 µm (真値 152.8) |
| 6.16% | 6.21% | 244 / 244 | 153.7 µm (真値 154.0) |
周辺部が 35% 暗い場合、単純なしきい値では 1.83% となるところ、照明補正後は 2.17%(真値 2.14%)。
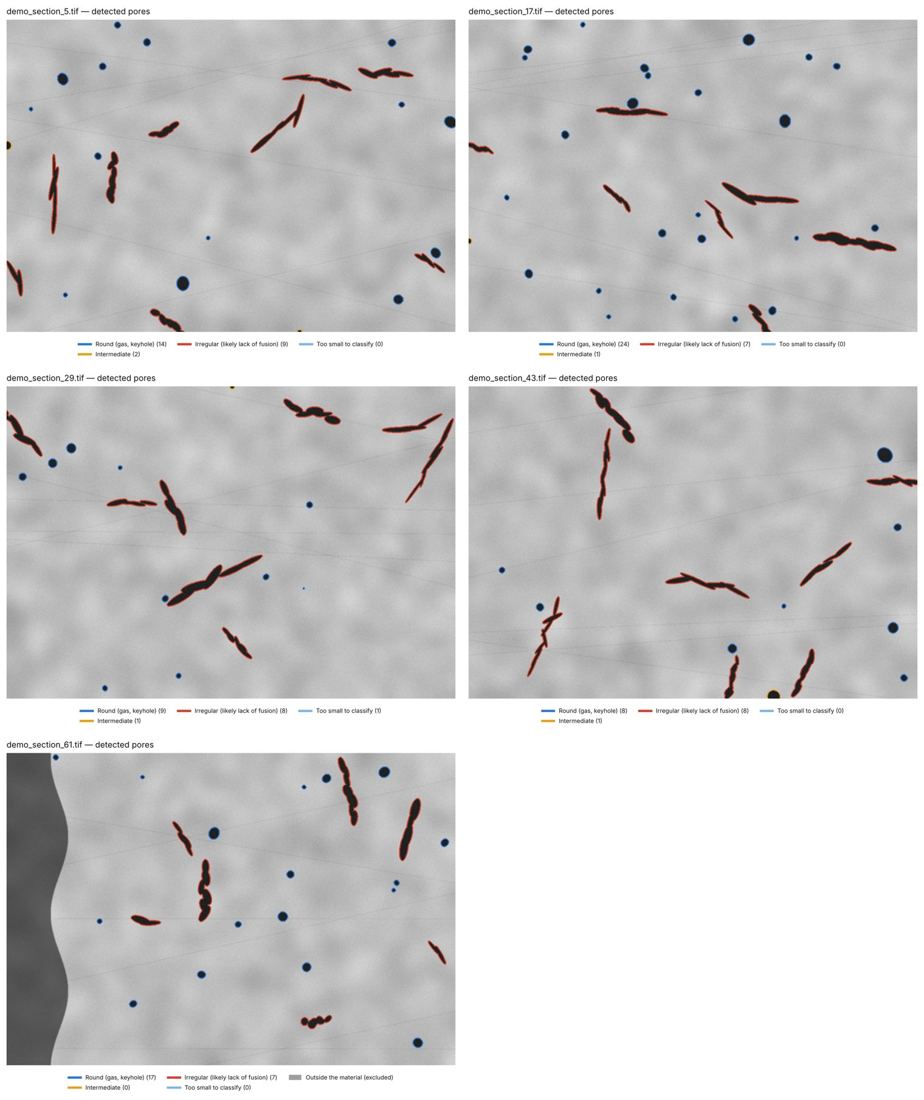
デモの確認シート
よくある質問
どの画像が使えますか?
研磨・未エッチングの断面を明視野の光学顕微鏡または SEM で撮影した画像で、気孔が材料より暗いもの(明るい気孔の場合はオプションを選択)。ピクセルサイズかスケールバーの長さを指定するか、Zeiss / Thermo Fisher のオリジナル SEM TIFF を送ってください。
視野数はいくつ必要ですか?
断面全体に分散させた 5 視野以上。レポートには得られた相対精度と、10% にするのに必要な視野数を示します。
ガス気孔と融合不良気孔を区別できますか?
円形度から各気孔を、球状(ガス・キーホール)、不規則(融合不良の可能性)、中間に分類します。しきい値は合金やプロセスに依存するため調整可能で、2D 断面での分類は目安です。
埋込み樹脂や照明ムラは?
視野の端に接する大きな暗部は材料から除外し、二値化の前に照明ムラを補正します。
料金は?
解析 1 画像あたり 1 米ドル(Apify が請求)。合成断面によるデモ実行は無料です。
限界:気孔と同じくらい暗い酸化物、介在物、暗い相は気孔として数えられます。脱落やだれなどの試料作製アーティファクトは自動検出されません。2D 断面から体積ポロシティは得られません(CT やアルキメデス法を使用してください)。